|
|
|
| PVC SOLDAR®
|
|
| Soldadura plástica profesional industrial. | |
|
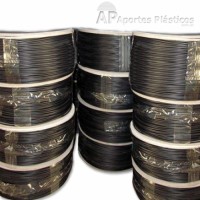
PVC SOLDAR® SOLDADURA DE PVC CON SOLDAR® El método de fusión permanente por aire caliente y consumible plástico de aportación para unir tuberías, conexiones, componentes especiales y plancas de PVC. 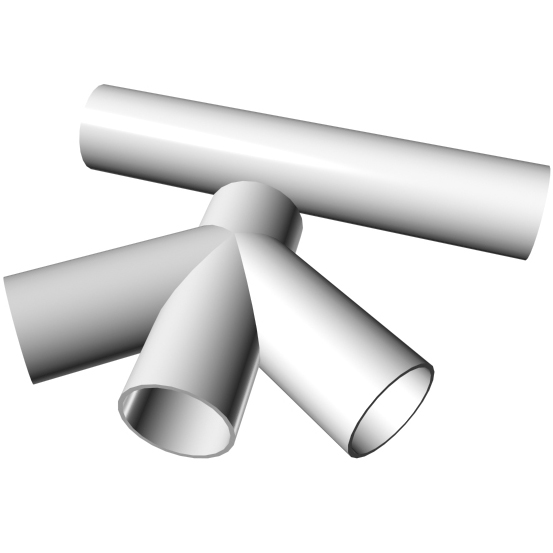
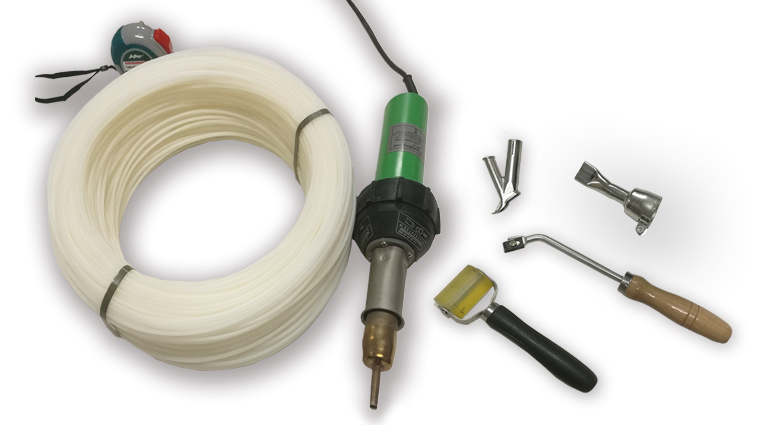
A diferencia otros métodos como de los pegamentos químicos o cementos solventes tradicionalmente empleados, la tecnica de soldadura prescinde de reacciones orgánicas y de la evaporación de solventes. El principio operativo es estrictamente la termofusión, utilizando temperatura y presión mecánica sobre el material base y el de aporte. Los cuales se funden juntos en una sola estructura molecular homogénea, garantizando una perfecta unión. Este procedimiento representa la norma técnica idónea para tareas de alta exigencia como: 1. Especificaciones Técnicas Para asegurar la continuidad estructural del termoplástico y una soldadura efectiva, el elemento de aportación debe poseer propiedades específicas compatibles con la pieza original. Este material de aporte se produce bajo rigurosos estándares de calidad empleando resinas vírgenes de importación. 2. Herramientas y Materiales Necesarios 3. Procedimiento de la Soldadura Plástica Para obtener una unión hermética y capaz de resistir esfuerzos mecánicos, se debe cumplir con los siguientes pasos: Preparación de la superficie y biselado Debido a la alta densidad del PVC, soldar sobre caras planas genera únicamente una adherencia superficial deficiente. Es indispensable rebajar y biselar la zona a unir utilizando un minitorno o raspador para plásticos. El canal resultante permite que el material de aporte penetre profundamente, logrando un enlace a nivel molecular que preserva la resistencia mecánica original de la estructura. Control y ajuste de la temperatura Déficit de temperatura: Si el calor es insuficiente, el material de aporte no se integrará con la pieza, solo se pegará de forma superficial y se desprenderá ante cualquier esfuerzo de tracción o estiramiento. Exceso de temperatura: El calor desmedido causa la pirólisis (degradación térmica) del PVC. Esto se identifica visualmente por un cambio a color marrón en los materiales, lo que anula la capacidad de fusión de los componentes. Técnicas de ejecución Procedimiento manual: Oriente la boquilla de aire caliente en un ángulo de 45°, realizando un balanceo constante entre la pieza base y el insumo de aporte. Este último debe empujarse firmemente hacia abajo sosteniéndolo a 90° respecto a la superficie, ya que esta fuerza vertical es la que consolida la fusión. Procedimiento con tobera de alta velocidad: Introduzca el filamento de PVC por el conducto guía de la tobera. Presione la punta contra el comienzo del canal previamente calentado y desplace el equipo de soldar de manera constante a lo largo del bisel para generar un cordón continuo. Verificación e inspección visual Una fusión correcta se valida por la presencia de un doble cordón simétrico de plástico fundido que sobresale a ambos lados de la línea de soldadura. Este rastro confirma que los dos plásticos llegaron a su punto de fluidez ideal y se cohesionaron bajo presión. Enfriamiento y terminación superficial Deje que la soldadura reduzca su temperatura de forma natural y ambiental. Está prohibido acelerar este proceso con aire forzado o agua fría, dado que el choque térmico introduce tensiones internas que fragilizan y agrietan el PVC. Una vez que la pieza esté totalmente fría, el relieve sobrante se puede nivelar con una lijadora orbital o un taco manual para lograr un acabado liso y homogéneo. Ante cualquier duda contáctenos
|
 |
| Resultados del 2600 al 2700 de 2646 |
|
Copyright (c) PVC Soldar todos los derechos reservados.
|